


Warum eine Pressung keine Klemmung ist
8 Minuten Lesezeit · Veröffentlicht am 30.09.2026 · Zuletzt geändert am 17.10.2026
Unter genügend Druck verformt sich Kupfer, bis Leiter und Kabelschuh an vielen Stellen metallisch leitend aneinanderliegen. Was dabei passiert, welche Pressform zu welchem Kabelschuh gehört und was 5 Milliohm Übergangswiderstand bei 200 Ampere kosten.
In drei Sätzen
Eine richtige Pressung verformt Hülse und Leiter so stark, dass das Kupfer an vielen Stellen metallisch leitend aneinanderliegt. Eine Klemmung, eine Lötstelle oder eine unfertige Pressung hat Übergangswiderstand, und der wächst mit den Jahren, weil Wärme und Oxid sich gegenseitig antreiben. Deshalb pressen wir hydraulisch mit dem Dorneinsatz, den Klauke für feindrähtige Leiter in diesen Kabelschuhen vorsieht, und fahren jeden Pressvorgang vollständig durch.
Was im Inneren der Presshülse passiert
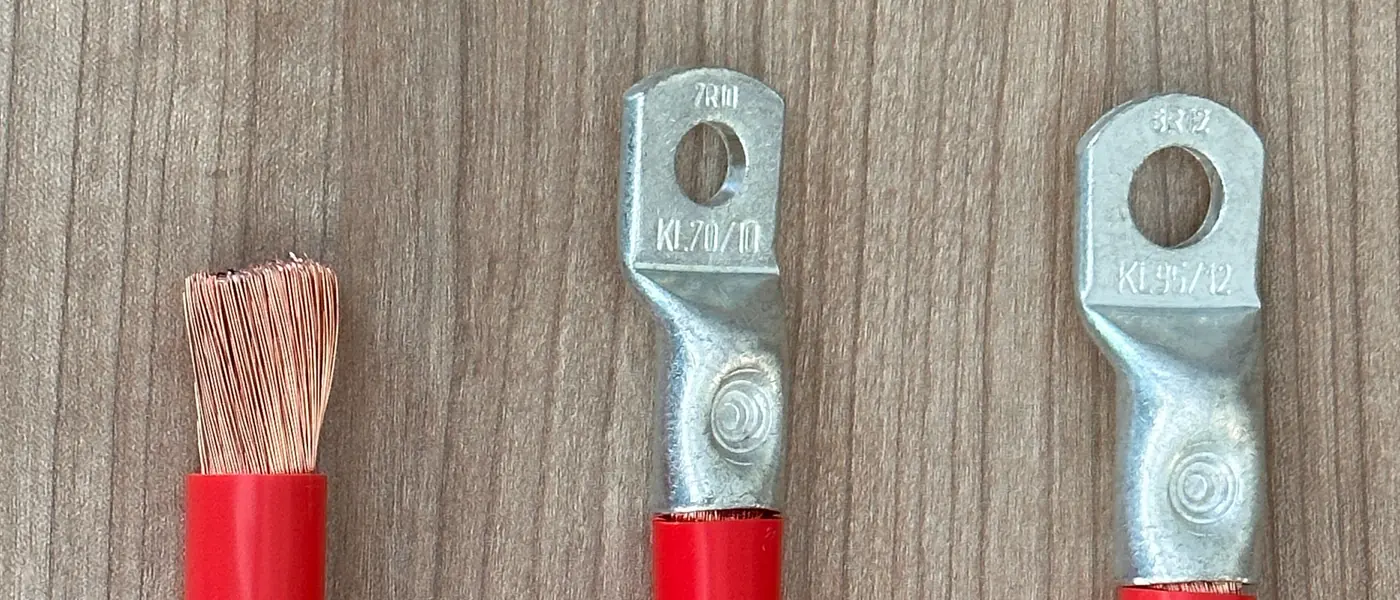
Kupfer ist bei Zimmertemperatur formbar. Steigt der Druck über die Fließgrenze, weicht das Metall aus, ohne zu brechen. Genau das passiert beim Pressen: Die Einzeldrähte werden gegeneinander und gegen die Innenwand der Hülse gedrückt, bis die Hohlräume zwischen ihnen weitgehend verschwunden sind.
Dabei reißt an den Berührstellen die dünne Oxidschicht auf, die auf jeder Kupferoberfläche sitzt, und blankes Metall liegt an blankem Metall. Klauke spricht von Kaltverformung: Wo das Kupfer auf diese Weise einen leitenden Kontakt hergestellt hat, kann keine Korrosion entstehen.
Daraus folgt der Unterschied zur Klemmung. Bei der Pressung fließt der Strom über viele solcher Kontaktstellen, bei einer Klemmung über wenige Berührpunkte, die allein der Anpressdruck zusammenhält. Von einer „gasdichten" Pressung ist oft die Rede, geprüft wird das aber nicht: Klauke weist darauf hin, dass es dafür keine Normprüfung gibt. Entscheidend ist der leitende Kontakt, und der bleibt bei einer richtigen Pressung bestehen. Eine Verbindung, die nur klemmt, hat Kapillarspalte zwischen den Drähten. Dort kriecht Feuchtigkeit unter der Isolierung entlang, oft zentimeterweit ins Kabel hinein, und arbeitet dort weiter, wo niemand hinsieht.
Sechskant oder Dorn
Beide Verfahren erzeugen die nötige Verformung, sie verteilen den Druck aber unterschiedlich.
| Sechskantpressung | Dornpressung | |
|---|---|---|
| Werkzeug | zwei Einsatzhälften umschließen die Hülse vollständig | ein Dorn drückt einseitig gegen ein Gegenlager |
| Verformung | rundum gleichmäßig, der Querschnitt wird sechseckig | örtlich tief, die Drähte werden in der Mitte gebündelt |
| üblich bei | Presskabelschuhen nach DIN 46235, Einsätze nach DIN 48083-4; Rohrkabelschuhen in Normalausführung mit mehrdrähtigem Leiter | feindrähtigen Leitern in Rohrkabelschuhen der Normalausführung, Aluminium |
| Kontrolle | Schlüsselweite über die Flächen mit dem Messschieber, bei DIN 46235 Lage nach Markierung | Abdruck mittig, deutlich ausgeprägt, ohne scharfen Grat |
| Stärke | gleichmäßiger Kontaktdruck über die ganze Hülse | verarbeitet auch feindrähtige Leiter, bricht zähe Oxidschichten auf |
Welche Pressform zulässig ist, entscheidet der Kabelschuh. Für Rohrkabelschuhe in Normalausführung, wie wir sie verarbeiten, gibt Klauke an: Im Sechskant lassen sich darin in der Regel nur mehrdrähtige Leiter verpressen, mit dornähnlichen Pressformen auch feindrähtige. Unser Batteriekabel ist feindrähtig, deshalb wird es mit dem Dorn verpresst. Bei Presskabelschuhen nach DIN 46235 ist die Sechskantpressung der Normalfall.
Entscheidend ist in beiden Fällen: Verfahren, Presseinsatz und Zahl der Pressungen gibt der Hersteller des Kabelschuhs vor. Kabelschuh, Einsatz und Werkzeug gehören zu einem System. Ein Einsatz aus einem anderen System kann dieselbe Zahl tragen und trotzdem ein anderes Maß liefern.
Was ein schlechter Übergang kostet
Die Prüfnorm für Pressverbindungen, DIN EN 61238-1, misst den Widerstand einer Verbindung im Verhältnis zu einem gleich langen Stück Leiter und prüft, ob er über viele Erwärmungszyklen stabil bleibt. Bei 35 mm² hat ein Meter Leiter 0,5 Milliohm, eine 3 Zentimeter lange Presshülse also etwa 0,015 Milliohm. In dieser Größenordnung liegt eine ordentliche Pressung.
Wie sich das ändert, wenn die Verbindung nicht durchgeschweißt ist, zeigt die Verlustleistung. Sie ist der Strom im Quadrat mal dem Widerstand. Die Tabelle rechnet mit 200 Ampere, einem Strom, der an einer Wechselrichterzuleitung oder einer Anlasserleitung nichts Besonderes ist.
| Übergangswiderstand | Spannungsfall bei 200A | Verlustleistung an dieser einen Stelle |
|---|---|---|
| 0,015 mΩ | 3mV | 0,6W |
| 0,1 mΩ | 20mV | 4W |
| 0,5 mΩ | 100mV | 20W |
| 1 mΩ | 200mV | 40W |
| 2 mΩ | 400mV | 80W |
| 5 mΩ | 1,0V | 200W |
5 Milliohm sind ein Wert, den eine handfeste, aber nicht durchgepresste Verbindung erreichen kann. 200 Watt entstehen dann in einem Bauteil, das keine 50 Gramm wiegt und keine Kühlfläche hat. Zum Vergleich: So viel leistet ein großer Lötkolben. Der Spannungsfall von einem Volt sind in einem 12-Volt-System außerdem gut 8 Prozent der Systemspannung, verloren an einer einzigen Klemmstelle.
Weil der Strom quadratisch eingeht, ist derselbe Fehler bei kleinem Strom lange unauffällig:
| Strom | Verlustleistung bei 5 mΩ |
|---|---|
| 25A | 3W |
| 50A | 13W |
| 100A | 50W |
| 150A | 113W |
| 200A | 200W |
Das erklärt, warum solche Verbindungen jahrelang halten und dann beim ersten Anlassversuch bei Kälte oder beim ersten Volllastlauf des Wechselrichters auffallen. Wie man einer solchen Stelle mit dem Messgerät auf die Spur kommt, steht in Fehlersuche am Kabel.
Der Widerstand bleibt nicht stehen
Kupfer wird mit der Temperatur schlechter leitend, rund 0,39 Prozent je Kelvin. Von 20 auf 120 Grad steigt der Widerstand also um knapp 40 Prozent. Mehr Widerstand heißt mehr Wärme, mehr Wärme heißt mehr Widerstand. Dazu kommt der eigentliche Treiber: An einer warmen Kontaktstelle, die nur klemmt, wächst die Oxidschicht schneller, und Kupferoxid leitet um Größenordnungen schlechter als Kupfer. Eine schlechte Verbindung pendelt sich deshalb nicht auf einem höheren Niveau ein, sie wandert.
Warum Löten hier ausfällt
Löten wirkt naheliegend, weil es sauber aussieht und im Elektronikbau selbstverständlich ist. An einem Batteriekabel wirken jedoch Kräfte und Ströme, für die die Lötstelle nicht gebaut ist.
- Lot leitet schlecht. Zinnlot hat etwa ein Siebtel der Leitfähigkeit von Kupfer. Jede Lotschicht im Strompfad ist eine Engstelle.
- Lot kriecht unter Dauerlast. Zinnlot schmilzt bei etwa 460 Kelvin. Zimmertemperatur sind 293 Kelvin, also rund zwei Drittel davon. Metalle beginnen bei etwa 40 Prozent ihrer Schmelztemperatur in Kelvin unter Dauerlast zu kriechen. Eine verlötete Klemmstelle steht damit dauerhaft im Kriechbereich, die Klemmkraft nimmt von selbst ab. Aus demselben Grund gehören verzinnte Litzenenden nicht in Schraubklemmen.
- Die Lötstelle wird zur Sollbruchstelle. Lot steigt kapillar zwischen die Einzeldrähte und versteift die Litze über die eigentliche Lötstelle hinaus. Am Übergang von starr zu flexibel liegt danach die gesamte Biegebewegung. Unter Vibration bricht der Leiter genau dort, meist unter der Isolierung und damit unsichtbar.
- Sie versagt genau im Fehlerfall. Bei Überlast oder Kurzschluss erwärmt sich die Verbindung. Zwischen 183 und 220 Grad wird das Lot weich. Die Verbindung öffnet sich in dem Moment, in dem sie am meisten halten müsste. Im Bootsbau ist Löten als alleinige mechanische Verbindung deshalb ausgeschlossen, nachzulesen in ABYC E-11.
Schrauben und Klemmen haben ein verwandtes Problem. Auch Kupfer kriecht unter dauerhafter Klemmkraft, wenn auch viel langsamer. Die Vorspannung lässt nach, der Kontaktdruck sinkt, Feuchtigkeit findet die Spalte. Deshalb müssen Schraubverbindungen nachgezogen werden und Pressungen nicht.
Das Werkzeug
Die nötige Presskraft hängt an der Fläche, die verformt wird, und die wächst mit dem Querschnitt. Von 16 auf 50 mm² ist es die dreifache Fläche. Mechanische Presszangen schaffen das nur mit langen Hebeln, für große Querschnitte und für Serien sind hydraulische Werkzeuge üblich.
| Werkzeug | Presskraft | Bereich, Kupfer |
|---|---|---|
| Mechanische Presszange mit langen Hebeln | Handkraft, übersetzt | bei Klauke bis 95 mm², das größere Modell bis 150 mm² |
| Hydraulische Handpresse | 60 kN, rund 6 Tonnen | bei Klauke 6 bis 300 mm² |
| Hydraulische Presse, groß | 120 kN, rund 12 Tonnen | bei Klauke 16 bis 400 mm² |
| Akkuhydraulische Presse mit Dorn | 30 oder 60 kN | bei Klauke 6 bis 120 mm² bzw. 10 bis 240 mm² |
Die Bereiche stammen aus der Werkzeugtabelle von Klauke für Rohrkabelschuhe in Normalausführung. Für feindrähtige Leiter nennt Klauke dort nur die Dornwerkzeuge. Verbindlich ist immer die Angabe des Werkzeug- und Kabelschuhherstellers für die konkrete Kombination.
Zu wenig Kraft sieht von außen richtig aus
Reicht die Kraft nicht, entsteht das gefährlichere von zwei möglichen Ergebnissen. Die Hülse wird sichtbar eingedrückt, das Kupfer im Inneren aber nicht verdichtet. Von außen sieht das nach einer Pressung aus, innen ist es eine Klemmung mit Hohlräumen, also genau der Fall aus der Tabelle oben. Ein Werkzeug ohne Zwangssperre verschärft das, weil sich der Pressvorgang jederzeit vorzeitig lösen lässt und die unfertige Pressung nichts anzeigt.
Aus diesem Grund werden unsere Kabel in der Fertigung hydraulisch mit dem Dorneinsatz verpresst, und der Pressvorgang läuft bei jedem Stück vollständig durch. Wer selbst pressen will, findet die Handgriffe und die Rechnung, ab wann sich das Werkzeug lohnt, unter Kabelschuh crimpen.
Woran Sie eine gute Pressung erkennen
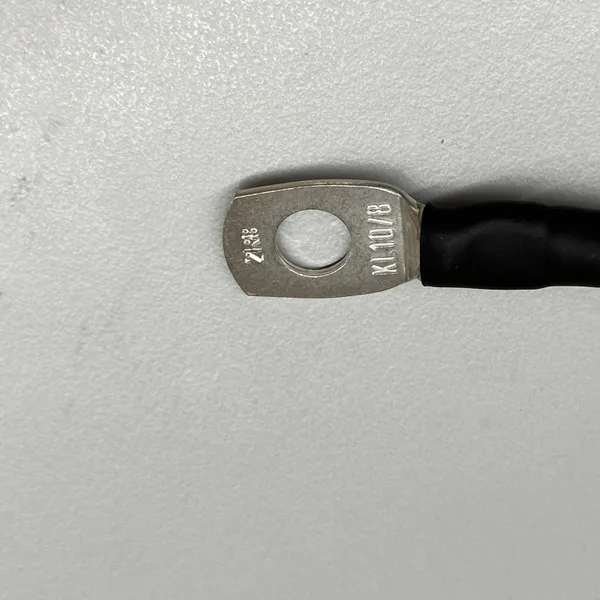
- Der Abdruck sitzt richtig. Bei uns ist es eine Pressung je Kabelschuh, mittig auf der Hülse und deutlich ausgeprägt. Bleibt die Hülse fast rund und die Prägung schwach, war der Einsatz zu groß für den Kabelschuh, die Verbindung ist unterpresst. Bei der Sechskantpressung lässt sich die Schlüsselweite mit dem Messschieber nachmessen, den Sollwert nennt der Hersteller.
- Kein scharfer Pressgrat. Ein scharfer Grat zeigt eine Überpressung: Der Einsatz war zu klein für den Kabelschuh. Der Grat schneidet später den Schrumpfschlauch auf, und wer ihn abschneidet, verjüngt den Querschnitt.
- Keine Risse in der Hülse. Ein Riss bedeutet zu viel Verformung, einen zu kleinen Einsatz oder einen Kabelschuh, der für das Verfahren nicht vorgesehen ist.
- Der Leiter ist nicht angeschnitten. An der Presskante darf kein Draht durchtrennt sein. Das passiert, wenn der Einsatz über die Hülsenkante hinaus angesetzt wird oder zu schmal ist. Jeder durchtrennte Draht fehlt im Querschnitt und erhöht die Strombelastung der übrigen.
- Der Leiter sitzt bis zum Anschlag. Manche Rohrkabelschuhe haben dafür ein Sichtloch, die Normalausführung von Klauke nicht. Dort sorgt die Abisolierlänge dafür: Einstecktiefe plus rund zehn Prozent, weil sich die Hülse beim Pressen längt. Steckt der Leiter zu kurz, ist nur ein Teil der Hülse wirksam.
- Keine Isolierung in der Hülse. Mit eingepresste Isolierung verringert die Kontaktfläche und federt später zurück.
- Zahl und Lage der Pressungen nach Vorgabe. Bei Presskabelschuhen nach DIN 46235 zeigen Markierungen auf der Hülse, wo gepresst wird, die erste Pressung sitzt auf der Seite der Fahne, die weiteren folgen Richtung Kabel. Die Rohrkabelschuhe in Normalausführung pressen wir einmal, mittig.
Ein kräftiger Zug am Kabel ist kein Prüfverfahren, sondern nur ein grober Ausschluss. Eine Verbindung, die sich dabei bewegt, ist keine. Eine, die sich nicht bewegt, kann trotzdem zu wenig verpresst sein. Zerstörungsfrei prüfen lässt sich eine Pressung kaum, Klauke rät, sie im Zweifel zu erneuern. Deshalb zählt vor allem, dass Kabelschuh, Einsatz und Werkzeug zusammenpassen und der Pressvorgang vollständig durchläuft.
Der Schrumpfschlauch mit Innenkleber, der zum Schluss über den Übergang kommt, gehört nicht zur Verbindung. Er schützt gegen Feuchtigkeit von außen und gegen mechanische Belastung an der Übergangsstelle. Eine mangelhafte Pressung macht er nicht besser, er macht sie nur unsichtbar.
Verpresst bestellen
Das Verpressen ist bei uns kein Zusatz, sondern der Normalfall: Jedes Kabel mit Kabelschuh kommt fertig verpresst und mit Schrumpfschlauch, der Preis dafür steckt im Kabelpreis. Sie wählen Querschnitt, Länge und die beiden Enden, der Rest passiert in der Fertigung.
- 10 bis 95Batteriekabel mit Rohr- oder Stiftkabelschuh. Sieben Querschnitte, Länge auf den Zentimeter, je Ende Bohrung und Drehrichtung: Batteriekabel konfigurieren.
- 4 und 6Solarkabel mit MC4-Steckern. Verpresst und gesteckt, für die Gleichstromseite: Solarkabel konfigurieren.
- 1,5 bis 6Anschlusskabel mit Ring-, Gabel- oder Stiftkabelschuh, Flachstecker oder Sicherungshalter. Die dünne Leitung für Laderegler, Verteiler und Sicherungen: Batterieanschlusskabel konfigurieren.